 Балтийский Центр Лазерной Резки
Лазерная резка нержавейки
заявку
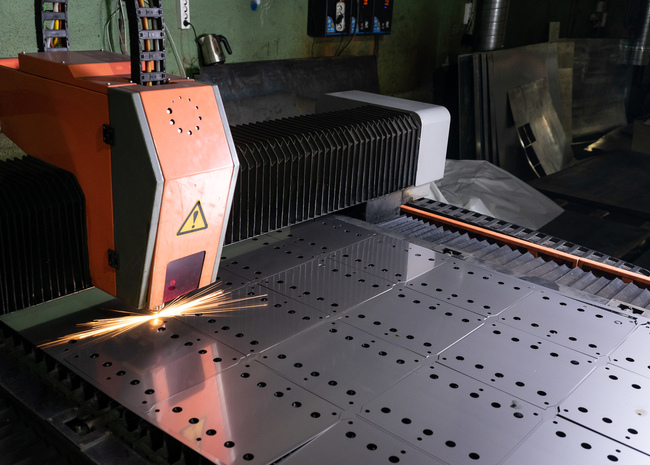
Нержавеющая сталь отличается от обычной не только коррозионной стойкостью. Некоторые марки сплавов превосходят по прочности и твердости все встречающиеся в быту стали и не плавятся при огромных температурах. Резка такого материала – заведомо сложная задача. В некоторых случаях у лазерной технологии попросту нет альтернативы.
Методика лазерной резкой
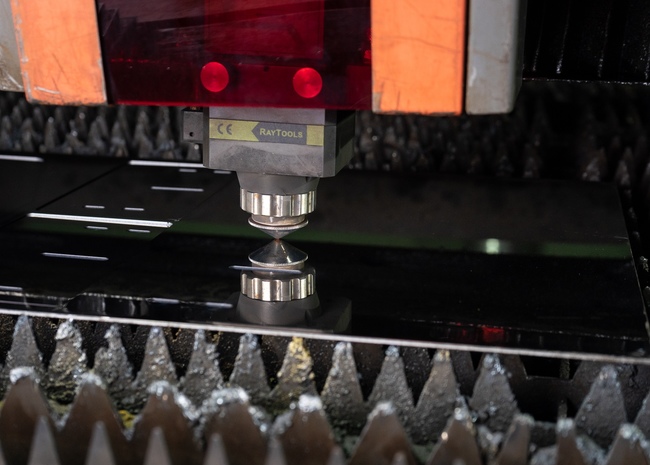
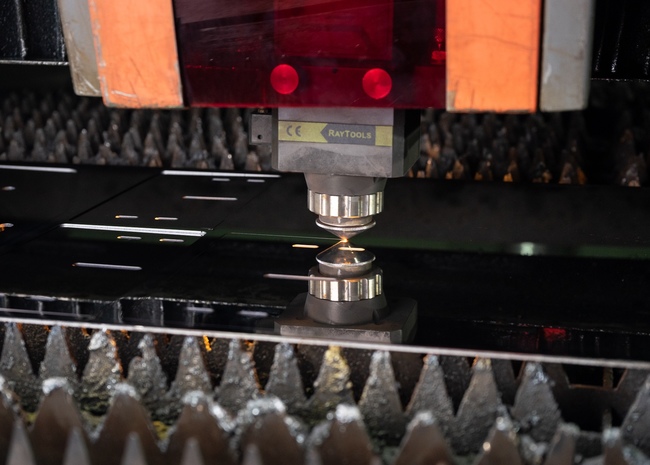
В классической нержавейке могут присутствовать в разных пропорциях хром, азот, алюминий, кремний, титан, молибден, селен и другие вещества. Так как лазерная резка основана на температурном воздействии, важно учитывать состав сплава при настройке оборудования. Процесс воздействия луча на поверхность металла условно делится на три этапа:
-
Нагрев.
-
Плавление.
-
Испарение.
Переход между стадиями практически мгновенный: металл за доли секунды испаряется в месте контакта с лазерным лучом, включая все дополнительные компоненты. Если переусердствовать с температурой, кромка получится неаккуратной, а сплав потеряет свои свойства радом с местом обработки. Поэтому учитываются примеси и толщина листа.
Лазерная резка – деликатная технология. За счет тонкой настройки оборудования и отсутствия механического контакта получаемая заготовка сохраняет весь спектр достоинств нержавеющей стали.
Преимущества лазерной резки
Существуют и другие варианты раскроя, например, с применением гидроабразива. У лазера по сравнению с конкурентными технологиями есть ряд неоспоримых плюсов:
-
Скорость и точность. Лазерный станок работает быстро и четко, затрачивая на раскрой минимум времени. Получаемые детали не нуждаются в дополнительной обработке.
-
Минимальные потери. Лазерная резка позволяет сократить количество отходов до предельно низких значений.
-
Безопасность. Полотно не перегревается, окалины отсутствуют. Плюс, луч на основе азота не запускает губительные для металла окислительные процессы.
-
Автоматизация. Для старта достаточно иметь файл с чертежом. С помощью специального софта любой проект можно перевести в формат, понятный для роботизированной системы станка. Также за счет программного управления и свойств лазера реализуемы любые по сложности заготовки с минимальными погрешностями.
Если сравнивать с гидроабразивной технологией, то лазер не шумит так сильно, а само оборудование устроено проще. Смесь жидкости с абразивными частицами быстро изнашивает форсунки, поэтому их приходится часто менять.
Ограничения
Несмотря на массу плюсов, у бесконтактной технологии на основе плазменного луча есть существенное ограничение: для резки не принимаются листы нержавеющей стали толщиной более 10 мм. В противном случае металл будет прогреваться неравномерно, и качество готового результата снизится.
Допустимые размеры листов для раскроя:
- 1000 х 2000 мм,
- 1250 х 2500 мм,
- 1500 х 3000 мм.
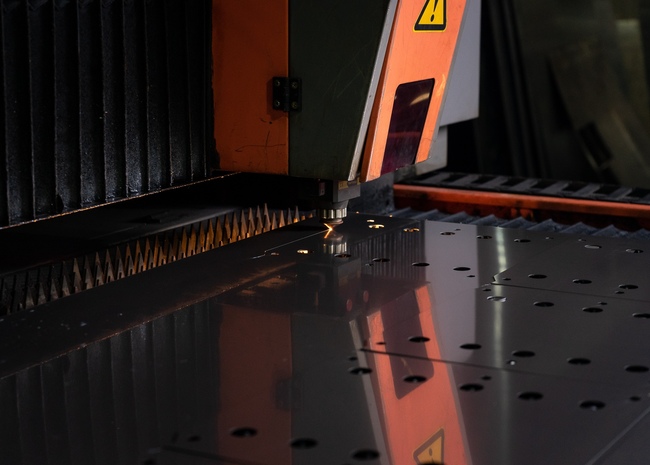
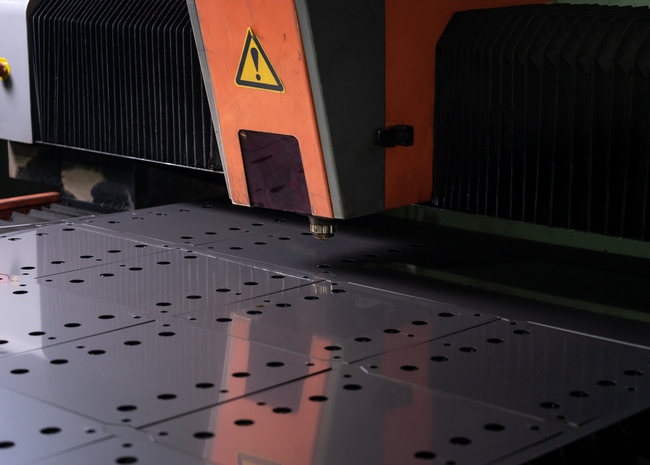
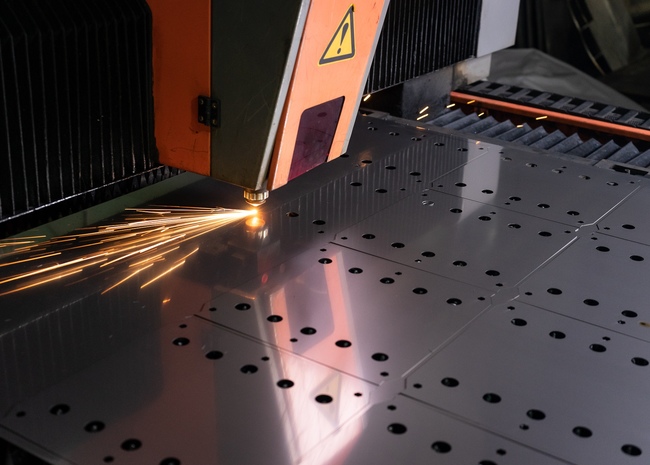
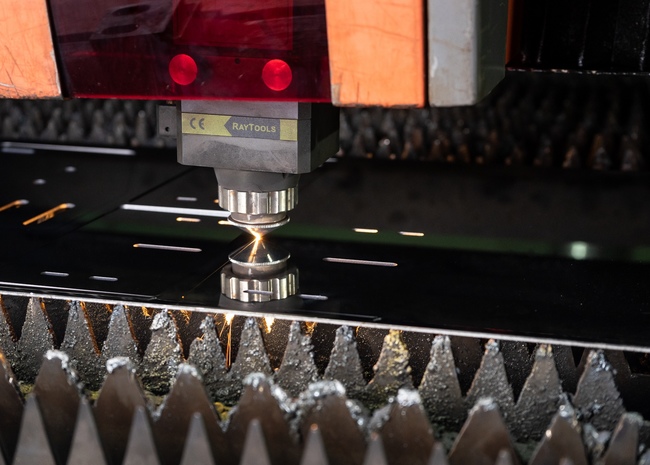
Фотогалерея:
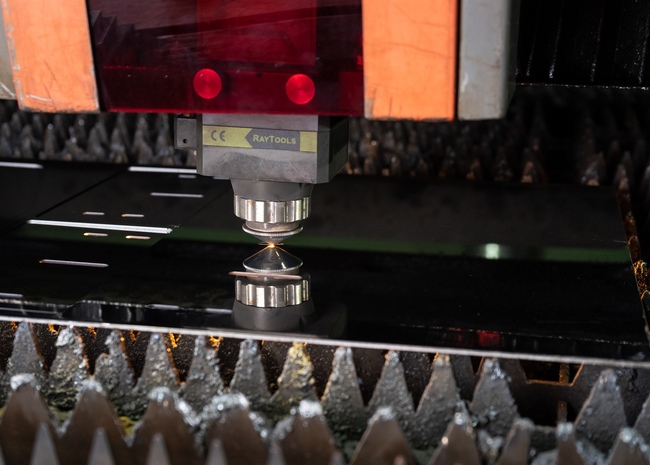
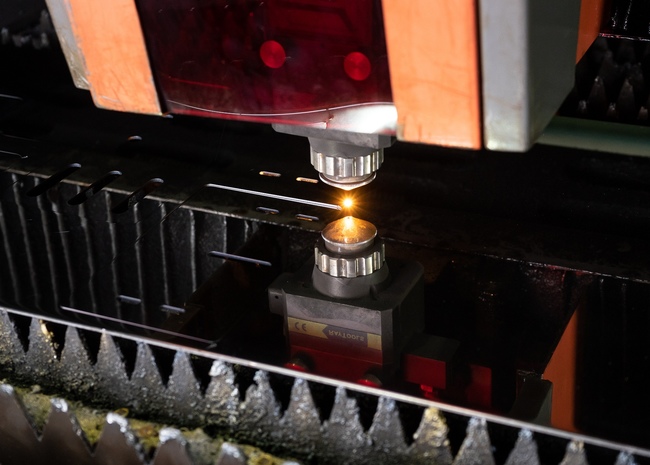
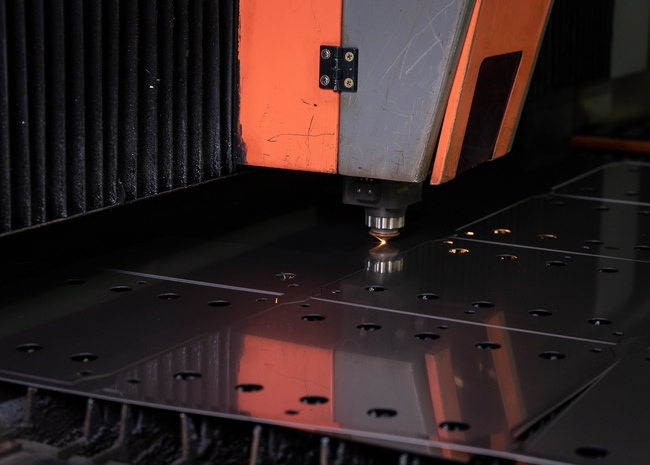
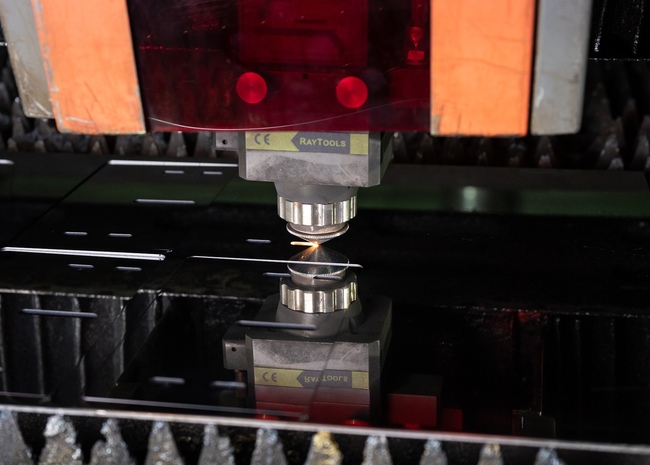
 Полное отсутствие
постпроизводственной обработки.
Идеальные края без заусениц.
 Минимальное температурное
воздействие на материалы раскроя,
отсутствие деформаций.
 Высокая идентичность исходным
чертежам, удобство разработки в
графических и чертёжных редакторах.
 Низкая стоимость единицы
продукции при больших объёмах
производства.
ул. Самойловой д. 5, "ПСК "Нобелевская дорога".
Офисный центр, 5 этаж, офис № 12.