 Балтийский Центр Лазерной Резки
Лазерная резка алюминия
заявку
Технология лазерной резки алюминия стала доступной и более точной альтернативой традиционным способам обработки металла на фрезерных станках. Применение способа не требует последующей доводки деталей. Метод отличается точностью и скоростью подготовки поверхностей, что важно в производстве серийных образцов и ответственной продукции с повышенными техническими требованиями.
Особенности и преимущества резки алюминия лазерным лучом
Сложность процесса связана с высокой теплопроводностью металла, то есть сам раскрой оказывается сложнее в сравнении с другими материалами. Кроме того, алюминий отличает повышенная сопротивляемость механическим и термическим нагрузкам за счёт образования поверхностной оксидной плёнки.
Проблема решается использованием оборудования с программным управлением.
Станки с ЧПУ позволяют:
- Контролировать температурный режим, автоматически подстраивая параметры в соответствии с толщиной листа и массовой долей алюминия. Пятно максимального нагрева (не выше +700 0C) находится строго в точке концентрации луча.
- Вести резку на низкой скорости с регулировкой площади расплавляемого участка. В таком режиме прилегающие зоны практически не разогреваются, то есть не происходит деформация заготовки.
- Выполнять раскрой без механического воздействия. Отсутствие прямого контакта инструмента и материала повышает скорость, производительность и точность обработки.
- Настраивать направление и интенсивность пучка, то есть проводить рез любой сложности.
Во время работы станка в зону подаётся газовый поток, охлаждающий поверхность и выдувающий следовые продукты сгорания. В результате получаются чистые срезы, полностью соответствующие по структуре исходному металлу.
К преимуществам лазерной резки относят:
- Повышенную производительность.
- Качество раскроя.
- Отсутствие постобработки.
- Возможность производства сложных форм.
- Практически нулевой объём отходов.
Автоматизация процесса значительно снижает стоимость обработки, что важно в производстве серийной продукции.
Газовые среды для резки лазером
На качество раскроя металлов и сплавов влияет выбор газа, удаляющего расплавленные микрочастицы и продукты сгорания. Сегодня используют технологию подачи кислорода и методы с использованием инертных сред в основном азот. Первый способ проводят под низким, второй под высоким давлением.
Как проходит процесс в среде N2
Чистота реза зависит от энергии луча, площади фокального пятна, качества лазерного пучка. Применение азота подавляет процессы окисления, что в случае с алюминием критически нежелательно из–за высокой температуры плавления оксида.
Для того чтобы в результате раскроя образовывались ровные поверхности без дефектов, в зону подают поток инертного газа под давлением до 16 бар.
Важно поддерживать параметры вдувания на одном уровне, поскольку даже незначительное падение концентрации N2 приводит к снижению качества реза. Стабильный инертный поток не только перекрывает поступление кислорода к расплаву, но и регулирует течение экзотермических реакций, отводя избыточное тепло из зоны. Таким образом, материал не испаряется, а только расплавляется в контролируемой области, при этом получается высококлассный продукт с требуемыми техническими характеристиками.
Благодаря преимуществам лазерная резка алюминия стала практически безальтернативным методом раскроя металла. Технология позволяет проводить обработку без ограничения по толщине заготовок и сложности форм.
Фотогалерея:
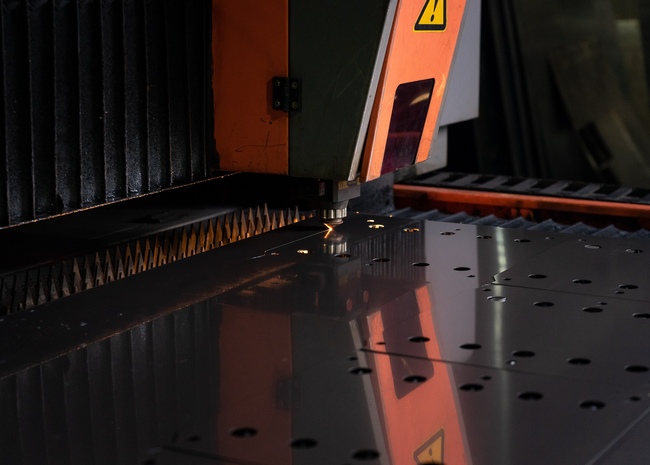
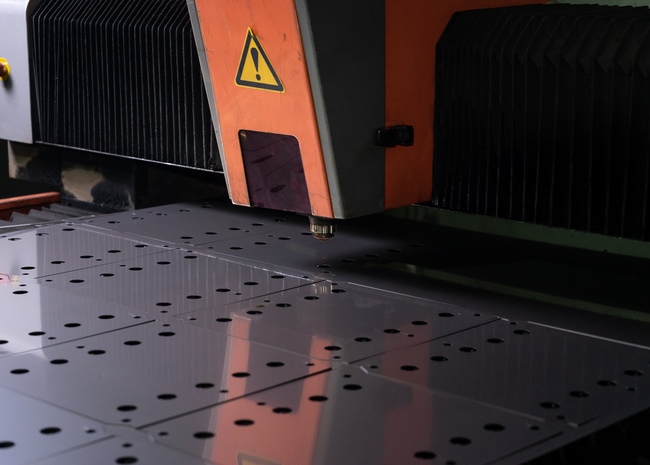
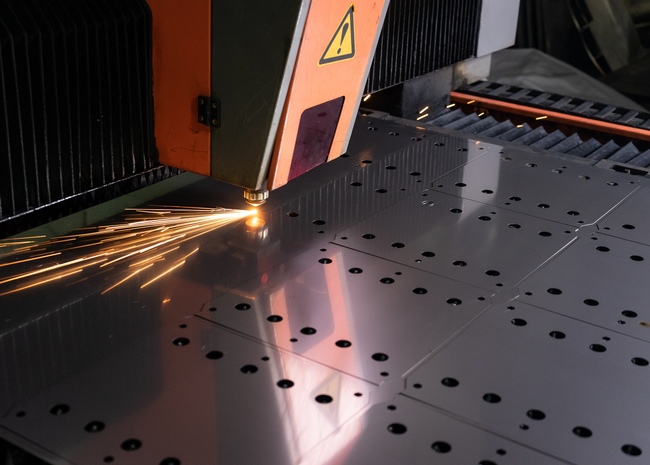
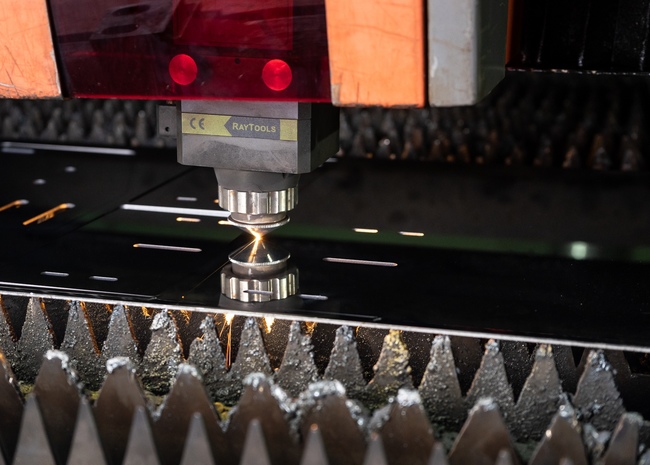
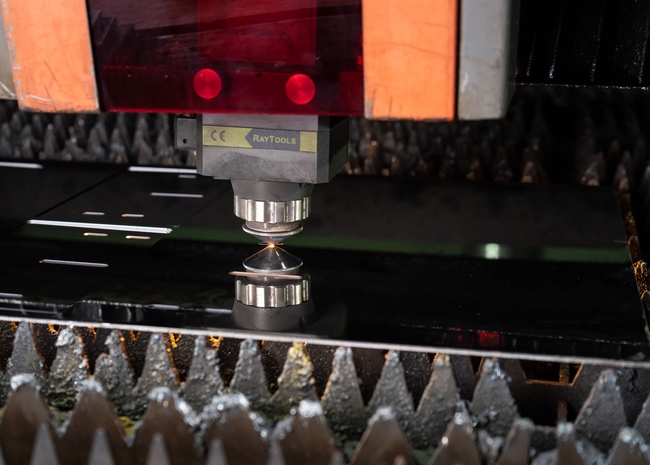
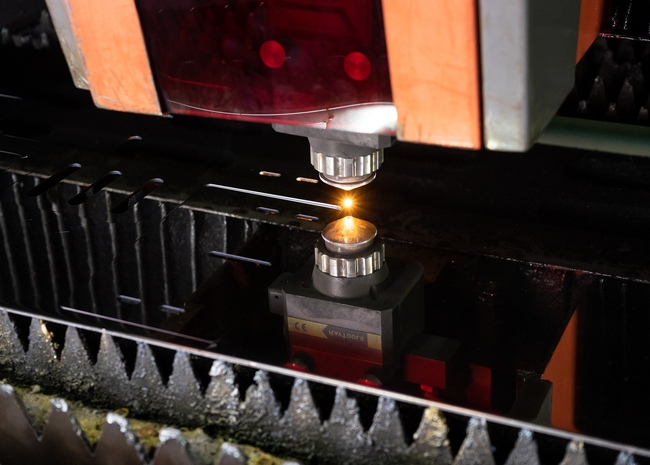
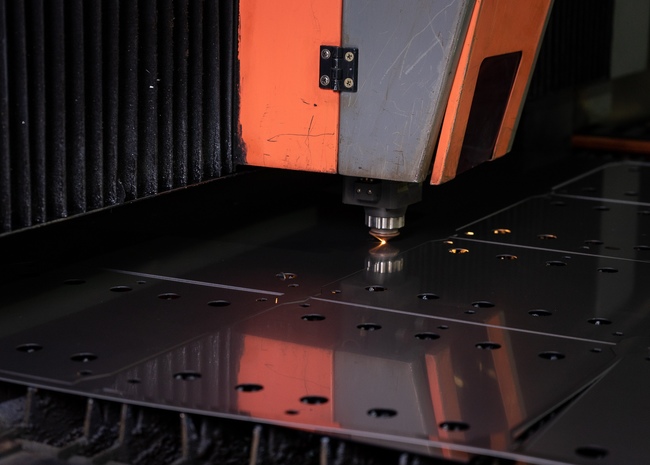
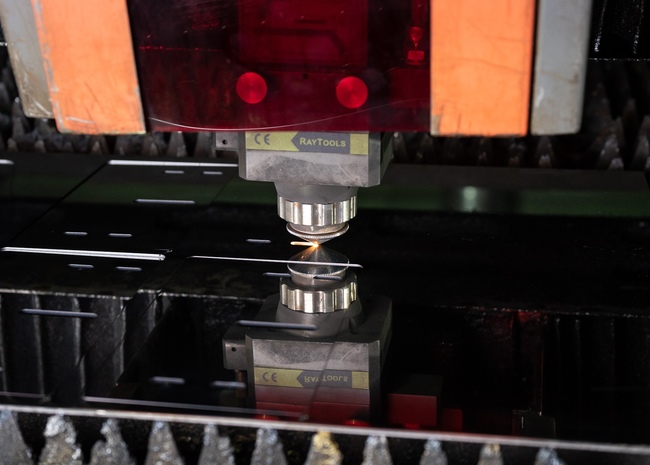
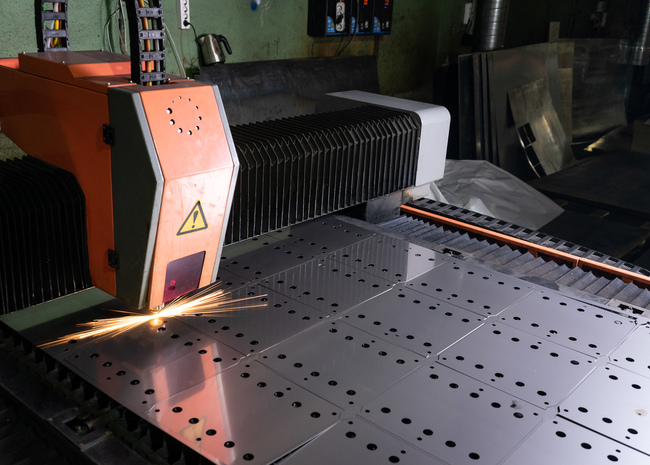
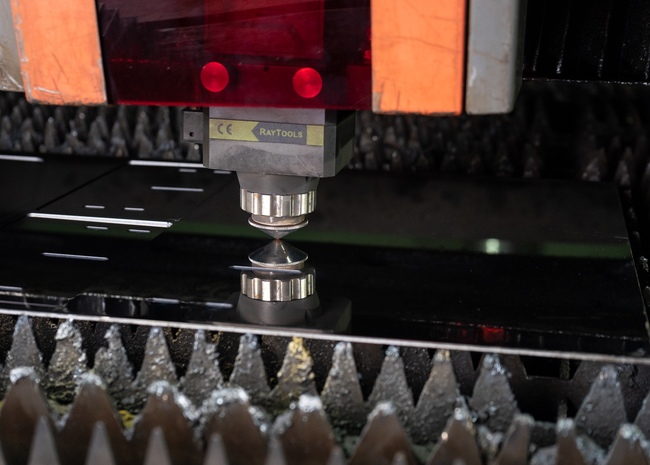
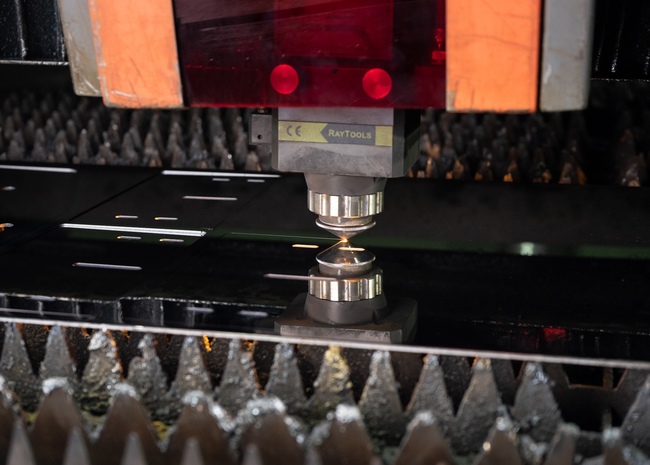
 Полное отсутствие
постпроизводственной обработки.
Идеальные края без заусениц.
 Минимальное температурное
воздействие на материалы раскроя,
отсутствие деформаций.
 Высокая идентичность исходным
чертежам, удобство разработки в
графических и чертёжных редакторах.
 Низкая стоимость единицы
продукции при больших объёмах
производства.
ул. Самойловой д. 5, "ПСК "Нобелевская дорога".
Офисный центр, 5 этаж, офис № 12.