 Балтийский Центр Лазерной Резки
Лазерная резка паронита
заявку
Лазерная резка паронита на станках с ЧПУ представляет собой инновационный метод обработки этого композитного материала, который обладает рядом преимуществ. Чтобы более полно понять специфику данного процесса, важно рассмотреть особенности самого материала и определить область его применения. Эта статья предоставит необходимые сведения, необходимые для оказания услуг по форменному раскрою паронита с использованием лазерных станков с ЧПУ.
Паронит, который подвергается лазерной резке, представляет собой спрессованный листовой композитный материал, получаемый путем прессовки асбеста, каучука и порошковых компонентов. Результирующие свойства этого технологического процесса включают в себя высокую пластичность, устойчивость к температурным, химическим и механическим воздействиям, а также другие характеристики, определяемые добавленными порошками.
Паронит чаще всего используется для изготовления прокладок различных форм и назначений, с толщиной листа в пределах 0,3-6 мм. Материал также может быть армирован металлической проволокой для повышения прочности, долговечности и износостойкости. Прокладки из паронита находят широкое применение в различных отраслях, от легкой и пищевой промышленности до нефтегазовой и металлургической.
Лазерная резка паронита: особенности обработки
Лазерная резка паронита представляет собой перспективный метод, позволяющий создавать сложные формы из этого материала. Тем не менее, у этого метода есть свои ограничения. Например, из-за устойчивости к теплу, паронит толщиной более 3 мм не поддается лазерной обработке. Армированные листы также не могут быть раскроены на лазерном станке в обычных условиях.
Преимущества лазерной резки паронита по сравнению с другими методами, такими как резка осциллирующим ножом, гидроабразивная резка или прессование, очевидны. Они включают в себя экономичность, высокую точность, качество материала по линии среза и высокую производительность благодаря автоматизированному процессу.
Выбор лазерного оборудования для резки паронита
Выбор лазерного оборудования для резки паронита требует особого внимания к настройке параметров для оптимальной гравировки. Параметры материала могут различаться, поэтому необходима точная настройка станка перед началом серийного производства. Эффективность и качество резки зависят от правильной настройки и соответствия выбранных параметров.
Рекомендации по параметрам оборудования для эффективной лазерной резки паронита включают в себя использование среднего формата ЧПУ-станка с стационарным сотовым столом. Также необходим компрессор с высокой мощностью и производительностью, линзы с различным фокусным расстоянием в зависимости от толщины материала, а также лазерную трубку с мощностью, соответствующей толщине листа.
Фотогалерея:
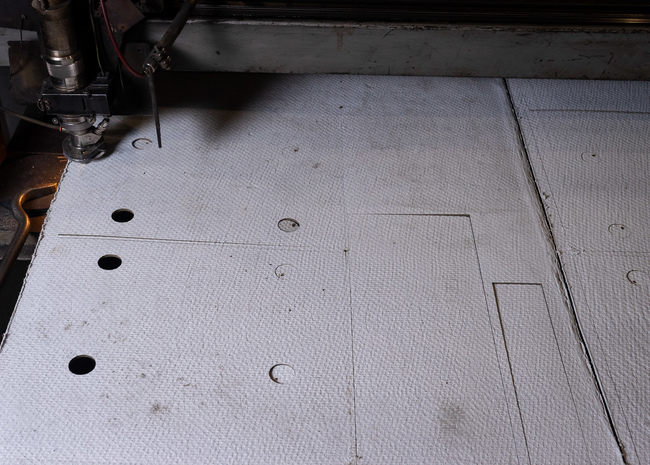
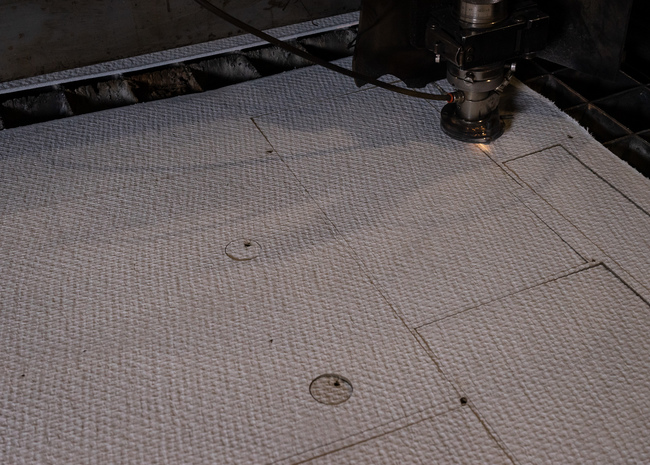
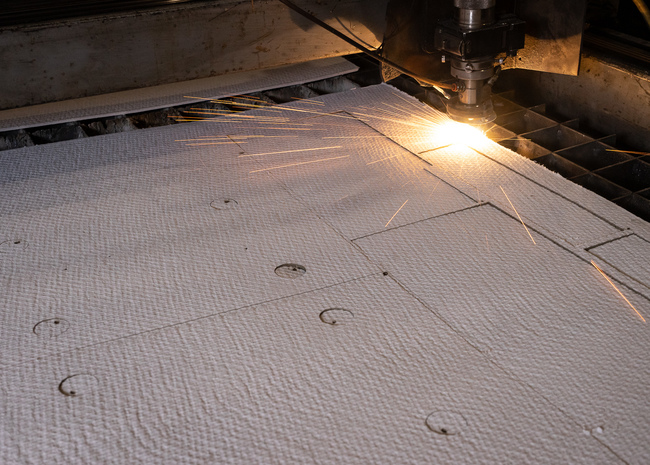
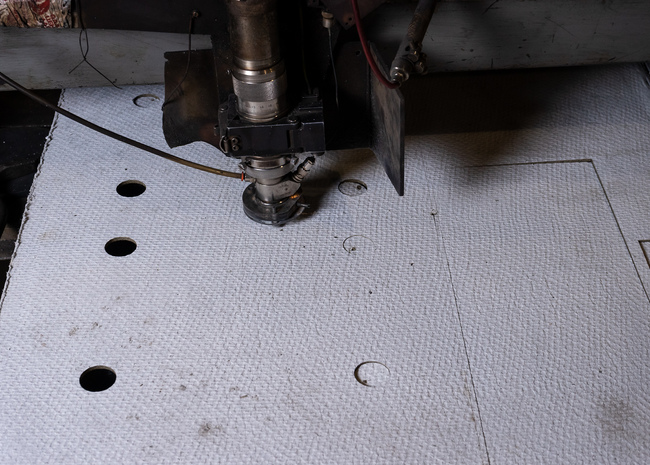
 Полное отсутствие
постпроизводственной обработки.
Идеальные края без заусениц.
 Минимальное температурное
воздействие на материалы раскроя,
отсутствие деформаций.
 Высокая идентичность исходным
чертежам, удобство разработки в
графических и чертёжных редакторах.
 Низкая стоимость единицы
продукции при больших объёмах
производства.
ул. Самойловой д. 5, "ПСК "Нобелевская дорога".
Офисный центр, 5 этаж, офис № 12.